东莞市俊昌环保通风设备:通风管道加工工艺与选材要点解析
📅 2026-10-05
🔖 东莞市俊昌环保通风设备有限公司:通风管道加工,环保风机生产,除尘排风工程,车间通风安装
在工业厂房与商业综合体的通风系统中,管道加工精度直接影响整体气流组织效率。东莞市俊昌环保通风设备有限公司在通风管道加工环节,通常将咬口宽度控制在6-12mm之间,法兰翻边量保持在6-9mm,以确保连接处的气密性达到GB50243标准要求。
加工工艺中的关键控制点
风管制作并非简单的下料折弯。以镀锌钢板为例,板厚≤1.2mm时采用咬口连接,板厚>1.2mm则需转为焊接工艺。俊昌环保在除尘排风工程中,针对含尘浓度较高的工况,会在管道内壁增加耐磨衬板,弯头处曲率半径不小于管径的1.5倍,避免积尘与涡流磨损。
选材的差异化策略
- 普通空调风管:优选镀锌钢板,锌层厚度≥120g/㎡,兼顾防锈与成本
- 厨房排烟管道:采用1.5mm不锈钢板,焊接后需做煤油渗透试验
- 除尘系统管道:根据粉尘磨琢性选择Q235碳钢或耐磨陶瓷复合管
环保风机生产配套的管道还需考虑系统阻力匹配,风机全压需覆盖管道沿程与局部阻力之和的1.1-1.2倍。
现场安装的常见问题
车间通风安装阶段,法兰垫料的选择常被忽视。输送常温空气可用橡胶板,但排烟管道必须使用耐温≥250℃的陶瓷纤维垫片。另外,支吊架间距不应大于3m,对边长大于400mm的管道需增设防晃支架。
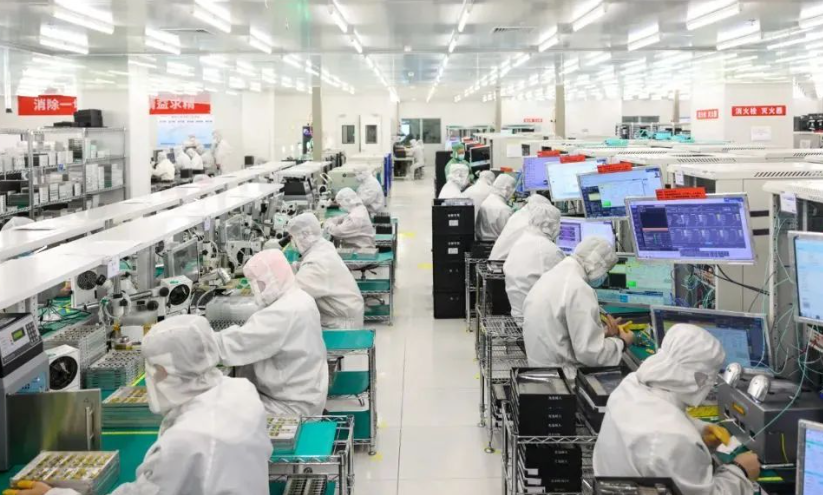
问:风管漏风量如何现场快速检测?答:可采用漏光法初检,每10m接缝漏光点不超过2处为合格,重要系统需做漏风量测试,低压系统漏风率≤6%。
从板材下料到现场组装,东莞市俊昌环保通风设备有限公司:通风管道加工,环保风机生产,除尘排风工程,车间通风安装——每个环节的工艺冗余度都决定了系统十年后的运行能耗。选材不唯价格论,加工不省工序,才是通风工程长效稳定运行的基础。