东莞市俊昌环保通风设备车间通风管道加工精度控制技术探讨
引言:当车间通风管道成为"隐形瓶颈"
在除尘排风工程中,通风管道的加工精度往往被低估。许多厂房明明配备了高性能的环保风机,系统风量却总差15%-20%,根源常出在管道法兰对接误差、咬口缝隙漏风等细节上。东莞市俊昌环保通风设备有限公司在多年车间通风安装实践中发现:管道加工精度每提升1mm,系统总阻力可降低约3%-5%。这不是理论推演,而是我们用游标卡尺和风量仪实测得出的结论。
原理:板材变形与气流组织的博弈
通风管道加工的核心矛盾,在于金属板材的弹性回弹与气流组织要求之间的对抗。厚度1.2mm的镀锌钢板,折弯后回弹量普遍在0.5°-1.5°之间,若不做补偿修正,累计误差会让整段管道的同心度偏差超过8mm。东莞市俊昌环保通风设备有限公司的解决方案是:在数控折弯机上预设回弹系数,并针对不同批次板材的硬度波动,每加工10件就抽检一次角度,确保误差控制在±0.3°以内。
实操方法:从下料环节就锁定精度
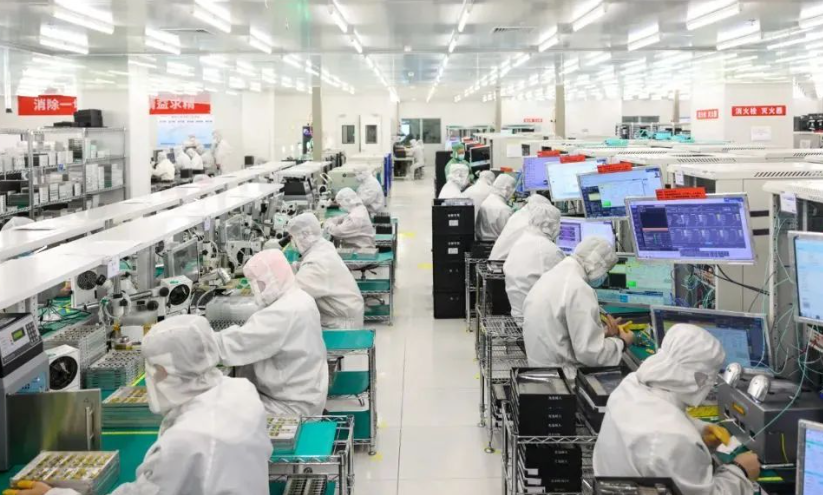
我们采用的等离子切割平台,配备有激光定位辅助线,下料尺寸公差可稳定在±0.5mm。具体操作中,有四个细节值得同行参考:
- 法兰冲孔:采用模具冲压而非手工划线钻孔,孔位偏差从±1.5mm压缩到±0.2mm,螺栓连接时不再需要扩孔强装。
- 咬口成型:联合角咬口机的滚轮压力调整到28-32MPa区间,咬口宽度误差不超过0.3mm,杜绝了漏风点。
- 直管段校直:每根2米长的直管,使用激光投线仪校准,径向弯曲度控制在1mm以内,远低于国标3mm要求。
- 密封处理:在插接缝处预涂耐高温密封胶,固化后做24小时静压测试,确保在1500Pa风压下无泄漏。
数据对比:精度提升带来的实际收益
以某电子厂车间通风安装项目为例,同等风量设计(32000m³/h)下,采用高精度加工管道后的系统阻力为486Pa,而常规加工方式为612Pa。这意味着环保风机生产选型时,电机功率可以从15kW降至11kW,年省电费约2.8万元。更重要的是,末端风口风速偏差从±0.9m/s缩小到±0.3m/s,工作区换气效率提升明显,粉尘浓度实测下降至0.8mg/m³,远优于职业卫生标准。
结语:精度是通风系统工程的地基
在追求风量、风压这些宏观指标的同时,东莞市俊昌环保通风设备有限公司始终强调:没有毫米级的管道加工精度,再好的风机设计也会被安装误差抵消。我们坚持每批出货前做三坐标抽检,并附上检测报告——这不是营销噱头,而是对除尘排风工程长期稳定运行的基本尊重。如果您正在为车间通风效果不达标而困扰,不妨从检查管道加工精度开始,这往往是最容易忽视、也最值得投入的改进点。